Арматурный участок задаёт темп всему производству железобетонных изделий. Если заготовки не успевают к формовке, простаивают формы, бетонный узел и пропарочные камеры. Поэтому оснащение участка стоит планировать от технологической цепочки и номенклатуры изделий, а не от отдельных станков.
Технологическая цепочка участка
Типовой маршрут арматуры на заводе ЖБИ выглядит так:
- приёмка проката в прутках и бухтах, сортировка по классам и диаметрам;
- правка и резка бухтовой арматуры малых диаметров;
- резка прутковой арматуры на мерные заготовки;
- гибка хомутов, петель, отгибов и анкерных элементов;
- сборка и сварка каркасов и сеток.
Каждый этап должен иметь сопоставимую производительность, иначе в одном месте копятся заготовки, а в другом простаивают люди.
Резка: механика или гидравлика
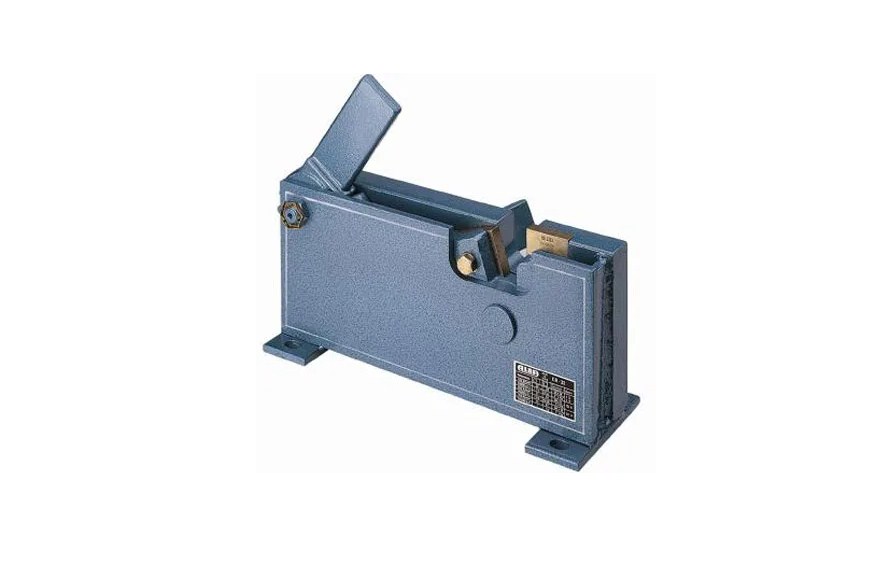
Самые распространённые станки для резки прутковой арматуры — электромеханические с кривошипно-ножевым механизмом. Они режут стержень за один ход, быстро и без нагрева, а при малых диаметрах позволяют резать сразу несколько прутков. Гидравлические резаки компактнее и подходят для выездных работ и небольших объёмов. Подробные характеристики по диаметрам и производительности собраны в разделе станки для резки арматуры.
Важный нюанс: максимальный диаметр в паспорте обычно указан для стали класса А240. Для высокопрочной арматуры А500С допустимый диаметр ниже, иногда на один-два типоразмера. При выборе ориентируйтесь на самый прочный и толстый прокат, который реально идёт в работу.
Гибка: от ручных станков до автоматов
Для гибки стержней средних и крупных диаметров используют электромеханические гибочные станки с поворотным диском и сменными оправками. Они позволяют задавать угол упорами или с пульта и выдерживать повторяемость в серии. Для массового производства хомутов применяют хомутогибочные автоматы с подачей из бухты: они сами правят, гнут и отрезают готовый элемент.
При подборе оснастки учитывайте требования к минимальному диаметру оправки для разных классов стали — слишком малый радиус гиба приводит к трещинам на рифлёном стержне, и такую заготовку ОТК отбракует.
Правка бухтовой арматуры
Арматура 6–12 мм часто поставляется в бухтах — это дешевле и снижает отходы на обрезках. Правильно-отрезной станок разматывает бухту, выпрямляет стержень роторной или роликовой правкой и режет его на мерную длину. Без такого станка бухтовой прокат на участке практически бесполезен, а ручная правка не даёт нужной прямолинейности для сварки сеток.
Что учесть при оснащении
- сводную ведомость диаметров и классов стали по всей номенклатуре изделий;
- сменную потребность в заготовках и резерв производительности 20–30 %;
- электропитание 380 В и расположение станков по потоку, без встречных перемещений длинномера;
- защитные ограждения, аварийные кнопки и обучение операторов;
- доступность ножей, роликов и оправок как расходных частей.
Комплектовать участок удобнее у одного поставщика: в каталоге 1001prof.ru есть оборудование для резки, гибки и правки, что упрощает согласование характеристик и сервис.
В итоге эффективный арматурный участок — это сбалансированная линия: правка бухты, резка прутка, гибка и сборка работают в одном темпе. Подбирайте станки по реальным диаметрам и классам стали, закладывайте запас производительности и продумывайте поток, тогда заготовки будут успевать к формовке без авралов.