Производство металлоконструкций полного цикла представляет собой сложный, многоэтапный процесс, в котором органично переплетаются инженерная мысль, точные расчёты и современные технологии обработки металла. Когда заказчику требуются надёжные металлоконструкции для промышленного объекта или гражданского строительства, именно замкнутый цикл позволяет обеспечить неизменное качество на каждом этапе — от разработки КМД до антикоррозионной защиты и отгрузки готовых марок. Такой подход исключает посредников, сокращает сроки и даёт возможность строгого контроля сварных швов, геометрии и несущей способности.
- Что означает полный цикл в современном металлостроении
- Инженерная подготовка и выпуск КМД
- Металлопрокат и входной контроль
- Технологические операции и оборудование
- Сварочные технологии и контроль качества
- Антикоррозионная защита и подготовка поверхности
- Логистика, монтаж и сопровождение объекта
- Типовые области применения
- Ошибки, которые исключает замкнутое производство
- Заключительные аспекты и тенденции
Что означает полный цикл в современном металлостроении
Полный цикл подразумевает, что исполнитель берёт на себя весь спектр работ: предпроектную проработку, изготовление деталей, укрупнительную сборку, нанесение покрытий и последующую шеф-монтажную поддержку. В профессиональной среде такой подход называют «под ключ», однако без коммерческого оттенка — речь идёт о технологической завершённости. Специалисты используют единую цифровую модель, что позволяет избежать коллизий и наложений на стройплощадке. Ключевые преимущества замкнутого производства включают:
- снижение риска брака за счёт сквозного входного и операционного контроля;
- оптимизацию раскроя металлопроката и минимизацию отходов;
- сокращение логистических издержек и сроков поставки укрупнённых блоков;
- возможность оперативного внесения изменений в КМД без остановки производства;
- единую ответственность за прочность, устойчивость и долговечность конструкций.
Инженерная подготовка и выпуск КМД
Работа начинается с получения технического задания и архитектурно-строительных чертежей. Конструкторский отдел выполняет деталировку, создаёт сборочные схемы и выпускает комплект КМД. На этом этапе активно применяются BIM-технологии, трёхмерное моделирование и проверка на коллизии. Инженеры учитывают нагрузки, температурные деформации, сейсмику и особенности монтажа. Именно на стадии КМД закладываются допуски на сварку, отверстия под болтовые соединения и технологические уклоны. Ошибка здесь может привести к переделке всей партии, поэтому используется многоуровневая верификация.
Металлопрокат и входной контроль
Для несущих элементов применяют листовой и профильный прокат, уголок, швеллер, двутавр, а также трубы различного сечения. Входной контроль включает проверку сертификатов, геометрии, марки стали и механических свойств. Особое внимание уделяют ударной вязкости при отрицательных температурах, если объект эксплуатируется в северных условиях. Нередко требуется ультразвуковая дефектоскопия или спектральный анализ для подтверждения легирующих добавок. Только после этого металл допускается в производство.
Технологические операции и оборудование
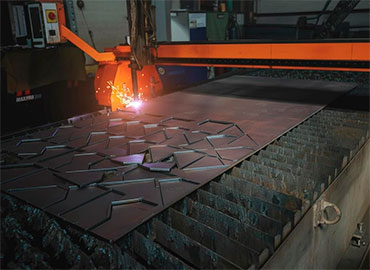
Производственная цепочка строится по принципу поточности с элементами бережливого производства. Сначала выполняется резка: плазменная, лазерная или газовая — в зависимости от толщины и требуемой точности. Затем следует механическая обработка кромок, сверление и пробивка отверстий на ЧПУ-станках. Гибка и вальцовка придают заготовкам проектную кривизну. Далее — сборка под сварку с использованием сборочных приспособлений и кондукторов.
- Разметка и резка листа на установках ЧПУ с программным раскроем.
- Обработка кромок и подготовка поверхностей под сварку.
- Гибка, вальцовка и формообразование элементов.
- Сборка укрупнённых узлов и полурам на стендах.
- Сварка: ручная дуговая, полуавтомат в среде CO2, автоматическая под флюсом.
- Зачистка швов, контроль геометрии и устранение деформаций.
- Антикоррозионная защита: дробеструй, грунт, финишное покрытие.
- Маркировка, упаковка и отгрузка готовых марок.
Сварочные технологии и контроль качества
Сварка остаётся критическим переделом. Аттестованные сварщики работают по WPS, соблюдая режимы тока, скорость подачи проволоки и защитный газ. Для ответственных конструкций применяют предварительный и сопутствующий подогрев, а также термообработку после сварки. Контроль включает визуально-измерительный метод, капиллярную и магнитопорошковую дефектоскопию, ультразвук и радиографию. Результаты фиксируются в исполнительной документации. Любое отклонение от НТД требует заключения и, при необходимости, ремонта шва.
Антикоррозионная защита и подготовка поверхности
Долговечность металлоконструкций напрямую зависит от качества покрытия. Дробемётная или дробеструйная очистка обеспечивает степень Sa 2,5 и шероховатость, необходимую для адгезии. Затем наносится грунт, промежуточный и финишный слои. В агрессивных средах используется горячее цинкование, алюминиевое напыление или система «цинк-полимер». Толщина покрытия контролируется магнитными толщиномерами. Особое внимание уделяют сварным швам, кромкам и болтовым соединениям, где чаще всего начинается коррозия.
Логистика, монтаж и сопровождение объекта
Готовые конструкции маркируются согласно монтажным схемам, что упрощает поиск на площадке. Отгрузка выполняется укрупнёнными блоками, чтобы сократить количество подъёмов и стыков на высоте. Шеф-монтаж включает контроль установки, выверку геометрии, затяжку болтов с контролем момента и сварку монтажных стыков. В некоторых случаях производитель выполняет и саму сборку, если это предусмотрено договором. После завершения работ предоставляется исполнительная документация, паспорта и сертификаты.
Типовые области применения
Полный цикл востребован при возведении каркасов промышленных цехов, ангаров, складов, торговых центров, спортивных сооружений, мостовых пролётов и эстакад. Также изготавливаются технологические площадки, лестницы, ограждения, опоры трубопроводов и вентиляционные системы. В каждом случае учитываются индивидуальные нагрузки, агрессивность среды и требования пожарной безопасности.
Ошибки, которые исключает замкнутое производство
Разрозненные подрядчики часто приводят к нестыковкам КМД и КМ, задержкам поставок и спорам о качестве. Полный цикл снимает эти риски: конструктор, сварщик, маляр и монтажник работают в единой информационной среде. Это особенно важно для уникальных объектов, где нет типовых решений. В результате заказчик получает предсказуемый результат, соответствующий проекту и нормам.
Заключительные аспекты и тенденции
Современное производство металлоконструкций полного цикла движется в сторону цифровизации, роботизации сварки и применения высокопрочных сталей. Внедряются системы прослеживаемости каждой детали, что позволяет мгновенно получить данные о плавке, сварщике и параметрах обработки. Экологические требования стимулируют замкнутые циклы водоочистки и утилизации отходов. Для заказчика это означает не только надёжность, но и соответствие ESG-стандартам. Таким образом, полный цикл — это не просто набор операций, а гарантия того, что металлоконструкции прослужат десятилетия без внеплановых ремонтов и аварийных ситуаций.