Когда на производстве заходит разговор о повышении точности и производительности токарной обработки, внимание обычно сосредоточено на выборе резцов, настройке режимов, возможностях стойки. Патрон при этом как-то остаётся в тени — ну, зажимает деталь, и зажимает. Но если разобраться, именно от этой оснастки во многом зависит, получится ли реализовать заложенный в станки с ЧПУ потенциал. В серийном производстве, в роботизированных ячейках, на токарных центрах с противошпинделем патрон преобразуется из вспомогательного элемента в полноценный узел, определяющий и точность, и стабильность, и степень автоматизации.
Вот об этом и поговорим. Не про то, чей патрон лучше, а про то, какие функции он реально выполняет на современном оборудовании и на что стоит смотреть при подборе оснастки.
- Что такое патрон и зачем он вообще нужен
- Функция первая: зажим заготовки
- Функция вторая: передача крутящего момента
- Функция третья: базирование и точное позиционирование
- Функция четвёртая: обеспечение жёсткости системы СПИД
- Функция пятая: демпфирование вибраций
- Функция шестая: перехват заготовки между шпинделями
- Функция седьмая: автоматизация и сокращение вспомогательного времени
- Функция восьмая: контроль и защита
- Что важно запомнить
Что такое патрон и зачем он вообще нужен
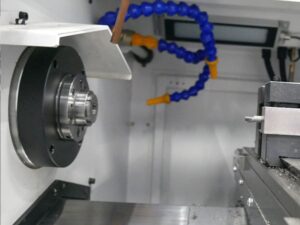
Патрон — это устройство для закрепления заготовки или инструмента на шпинделе станка. Конструктивно он устанавливается на фланец шпинделя, а зажимной механизм — кулачки, цанги или гидравлическая муфта — удерживает деталь или хвостовик инструмента в заданном положении относительно осей оборудования.
Если говорить по сути, патрон — это связующее звено между шпинделем и деталью. Шпиндель даёт вращение и мощность, но именно патрон передаёт это вращение на заготовку, удерживает её от смещения под действием сил резания и задаёт её точное положение в пространстве станка. От того, насколько надёжно и точно он справляется с этой задачей, зависят все выходные параметры обработки: допуск, шероховатость, повторяемость, стойкость инструмента и в конечном счёте себестоимость детали.
На современных токарных станках по металлу патрон выполняет не одну, а целый комплекс функций. Часть из них очевидна и реализуется любой оснасткой. Часть требует специальных конструктивных решений и доступна только на определённых типах патронов. Разберём каждую по порядку.
Функция первая: зажим заготовки
Это базовая и самая понятная функция — удерживать деталь в процессе обработки, не давая ей смещаться или проворачиваться под действием сил резания, центробежных сил и вибраций. Но на станке с ЧПУ просто зажать недостаточно: нужен контролируемый, повторяемый и безопасный зажим, который не портит деталь и не перегружает шпиндель.
Надёжный зажим должен обеспечивать несколько вещей. Усилие должно быть достаточным, чтобы противостоять силам резания и моменту, но не избыточным, иначе тонкостенные детали деформируются, а после разжима их геометрия уйдёт. Стабильность усилия от цикла к циклу важна, чтобы размеры в серии не плавали. Повторяемость позиционирования означает, что каждая следующая деталь должна зажиматься в том же положении относительно осей станка. И, наконец, безопасность при высоких оборотах: конструкция и балансировка патрона должны исключать опасные биения и дисбаланс.
- Как это реализуется на практике? Кулачковые патроны — трёхкулачковые или четырёхкулачковые — чаще всего применяются для деталей переменного диаметра, литых и штампованных заготовок, когда нужна гибкость по размерам. Кулачки перемещаются радиально и прижимают деталь к центру. Трёхкулачковый патрон автоматически центрирует круглую заготовку. Для ЧПУ кулачки могут быть жёсткими, для черновой обработки, или мягкими, расточенными под конкретную деталь, — мягкие дают лучший контакт и меньше деформируют деталь.
- Цанговые патроны оптимальны для прутковой обработки и мелких деталей, где важны точность и скорость переналадки. Цанга — упругая втулка с прорезями — сжимается гайкой и плотно охватывает хвостовик или пруток по окружности. Площадь контакта больше, чем у кулачков, поэтому лучше передача момента и меньше локальное давление на деталь.
- Гидравлические и пневматические патроны — здесь зажим представляет собой управляемый процесс, интегрированный в цикл ЧПУ. Гидроцилиндр или пневмоцилиндр перемещает кулачки; усилие стабильно и контролируется давлением. Зажим и разжим выполняются по сигналу ЧПУ, без участия оператора.
Практический нюанс: усилие зажима должно быть минимально достаточным для конкретного режима резания.
Недостаточное усилие приводит к проскальзыванию, смещению детали, вырыву заготовки. Избыточное — к деформации тонкостенных деталей, искажению геометрии после разжима, ускоренному износу кулачков и повышенной нагрузке на подшипники шпинделя. На современных станках это реализуют через контроль усилия и подбор кулачков.

Функция вторая: передача крутящего момента
Патрон не просто удерживает заготовку — он передаёт на неё вращение от шпинделя, превращая мощность двигателя в полезную работу резания. Если передача момента нарушена — проскальзывание, люфт, недостаточная площадь контакта, — деталь проворачивается. Это почти всегда мгновенный брак, а нередко и авария: поломка инструмента, удар по револьверной головке, повреждение шпинделя.
Крутящий момент на шпинделе при черновой обработке может достигать сотен ньютон-метров. При этом патрон должен передавать момент без проскальзывания, сохранять точность базирования, работать стабильно от цикла к циклу и не разрушать поверхность заготовки.
Как разные патроны справляются с этой задачей? Кулачковые патроны передают момент за счёт трения кулачков о поверхность заготовки. Стандартные кулачки работают чисто на трение и подходят для получистовых операций и умеренных нагрузок. Зубчатые кулачки имеют на рабочей поверхности зубья, которые врезаются в заготовку и передают момент за счёт зацепления, а не только трения. Это критично при тяжёлом точении и прерывистом резании. Мягкие кулачки дают большую площадь контакта и более равномерное усилие.
Цанговые патроны передают момент по цилиндрической поверхности за счёт трения по кругу. Площадь контакта существенно больше, чем у кулачков, поэтому при том же усилии трения передаваемый момент выше. При правильной посадке и чистоте поверхности цанга даёт очень стабильную передачу момента без проскальзывания.
Гидравлические и пневматические патроны обеспечивают стабильное усилие зажима, а значит, и стабильную передачу момента. Возможность контроля через датчики давления позволяет программно проверять, что момент будет передан.
Отдельный класс решений — патроны с механическим стопором: шпонка, шлиц, полигональный хвостовик. Здесь момент передаётся не за счёт трения, а за счёт жёсткой кинематической связи. Полигональные хвостовики, например PSC, передают момент без проскальзывания даже при вибрациях и ударных нагрузках.
Ориентировочная формула для момента, передаваемого за счёт трения, выглядит так: M_тр = F_заж × μ × R_ср × n. Здесь F_заж — усилие зажима, μ — коэффициент трения, R_ср — средний радиус контакта, n — число точек контакта. На практике производители дают таблицы максимального момента для каждого патрона и типа кулачков. Важно: это предельный момент до проскальзывания, а не номинальный рабочий. Рабочий момент должен быть существенно ниже, с запасом в полтора-два раза.
Функция третья: базирование и точное позиционирование
Базирование — это придание заготовке строго определённого положения относительно осей станка и режущего инструмента. Позиционирование — обеспечение того, что при каждой новой установке деталь занимает то же самое положение с минимальной погрешностью. Для ЧПУ это фундамент точности: если патрон плохо базирует, никакая современная стойка и дорогие резцы не спасут от брака.
Патрон решает две ключевые задачи. Радиальное базирование обеспечивает соосность оси заготовки с осью шпинделя. Это определяет биение и круглость детали. Осевое базирование фиксирует положение заготовки по оси Z — вылет из патрона. Это определяет длину, торцовое биение, точность подрезки торца и повторяемость размеров в серии.
Ключевые параметры точности. Биение патрона — отклонение оси зажатой детали от идеальной оси вращения шпинделя. Для стандартных патронов 0,01–0,02 мм — нормально для черновой и получистовой обработки. Для прецизионных патронов 0,002–0,005 мм — необходимо для чистовой обработки, жёстких допусков, малых припусков. Критично: биение напрямую съедает допуск. Например, при допуске на диаметр 0,02 мм биение 0,01 мм уже оставляет всего 0,01 мм на обработку — и это без учёта других погрешностей. Для цанговых патронов допускаемое биение по нормативным таблицам составляет от 0,015 до 0,030 мм в зависимости от диаметра контрольной оправки.
Повторяемость позиционирования — насколько одинаково патрон зажимает каждую следующую деталь в серии. Хорошие значения — 0,002–0,005 мм. Если повторяемость хуже, размеры уходят от детали к детали даже при идеальной программе ЧПУ.
Как разные типы патронов реализуют базирование? Кулачковые патроны: самоцентрирующие трёхкулачковые автоматически центрируют круглую заготовку. Точность зависит от состояния спирального диска, кулачков, чистоты посадочных поверхностей. Четырёхкулачковые с независимыми кулачками позволяют точно выставить деталь по индикатору, базировать некруглые заготовки, эксцентриковые детали. Мягкие кулачки, расточенные под деталь, дают максимальную площадь контакта и лучшую повторяемость.
Цанговые патроны охватывают заготовку по окружности, обеспечивая равномерный контакт и отличную соосность. Биение обычно ниже, чем у кулачковых, особенно при малых диаметрах. Повторяемость очень высокая — при условии, что цанга и пруток чистые, сухие, без забоин.
Гидравлические и пневматические патроны дают стабильное усилие зажима, а значит, стабильное положение детали и лучшую повторяемость. Возможность интеграции с датчиками усилия и наличия детали позволяет контролировать базирование перед запуском обработки.
Практические факторы, влияющие на точность базирования: чистота и состояние контактных поверхностей — масло, стружка, забоины, коррозия увеличивают биение; износ патрона и кулачков; правильная расточка мягких кулачков; усилие зажима; балансировка и обороты; жёсткость осевого упора.
Функция четвёртая: обеспечение жёсткости системы СПИД
СПИД — это замкнутая упругая система: Станок–Приспособление–Инструмент–Деталь. Жёсткость системы — её способность сопротивляться упругим деформациям под действием сил резания. Если система недостаточно жёсткая, возникают прогибы, вибрации и погрешности формы: овальность, конусность, бочкообразность. Снижается стойкость инструмента и растёт риск поломки.
Патрон — одно из ключевых звеньев этой цепи. Он связывает шпиндель и заготовку и часто оказывается слабым звеном, которое лимитирует режимы резания и точность.
Что именно делает патрон для жёсткости? Передаёт усилие зажима без внутренних люфтов и зазоров, чтобы не было подпружинивания при нагрузке. Минимизирует вылет заготовки: чем ближе к патрону зажата деталь, тем меньше рычаг и тем выше жёсткость. Обеспечивает максимальную площадь контакта с заготовкой. Исключает паразитные подвижки в механизме патрона и на посадочных поверхностях.
Физическая основа. Жёсткость J системы — это отношение силы к деформации: J = P_y / y, где P_y — радиальная составляющая силы резания, y — упругое смещение. Податливость — величина, обратная жёсткости. В системе СПИД общая податливость складывается из податливостей всех звеньев. Если одно звено сильно мягкое, оно задаёт общую жёсткость всей системы. На практике это значит: можно поставить дорогой высокоточный токарный станок по металлу и жёсткий инструмент, но если патрон имеет люфт или длинные кулачки, именно он станет главным источником погрешностей.
Факторы жёсткости, которые напрямую зависят от патрона: длина вылета кулачков или цанги, площадь контакта, конструкция корпуса, люфты и зазоры в механизме, тип зажима и усилие, балансировка, чистота посадочных поверхностей.
Кулачковые патроны: жёсткость зависит от длины кулачков и состояния механизма. Длинные кулачки — низкая жёсткость, короткие — высокая. Мягкие кулачки, расточенные под деталь, дают большую площадь контакта и лучшую жёсткость. Цанговые патроны: высокая жёсткость за счёт плотного охвата по всей окружности, минимальный вылет цанги — рычаг мал, прогибы минимальны. Гидравлические и пневматические патроны: контролируемое усилие зажима даёт стабильную жёсткость без плавания от оператора к оператору.
Функция пятая: демпфирование вибраций
Вибрации в металлообработке — это не просто дребезг. Они портят качество поверхности, снижают стойкость инструмента, увеличивают разброс размеров и могут приводить к поломкам. Демпфирование — способность патрона гасить эти колебания. В системе СПИД патрон может выступать не только как жёсткое звено, но и как элемент с контролируемой упругостью и трением, который снижает амплитуду вибраций.
- Источники вибраций в токарной обработке: вынужденные колебания от дисбаланса, прерывистого резания, биений, неравномерного припуска; автоколебания, типичные при точении длинных валов, тонкостенных деталей, при неудачных режимах. Патрон влияет на оба типа: снижает передачу вибраций от шпинделя к заготовке и обратно, рассеивает энергию колебаний за счёт трения в стыках и вязких сред, уменьшает амплитуду резонансов.
- Ключевой принцип: демпфирование работает за счёт диссипации энергии — трения, вязкости, внутреннего трения в материале. Чем больше энергии теряется на каждом цикле колебаний, тем быстрее они затухают.
- Кулачковые патроны: демпфирующий эффект дают трение в стыках, микроподвижки и упругие деформации в соединениях. Изношенный патрон с люфтами может гасить высокочастотные вибрации, но ценой потери жёсткости и точности — это плохой компромисс. Новый патрон с плотными посадками и натягом даёт высокую жёсткость и умеренное демпфирование.
- Цанговые патроны: хороший баланс жёсткости и демпфирования. Плотный круговой охват цанги даёт высокую жёсткость, а трение по всей окружности обеспечивает эффективное рассеивание энергии колебаний. Эффект особенно заметен при обработке мелких и средних деталей.
- Гидравлические патроны: вязкое демпфирование за счёт рабочей жидкости в гидроцилиндре. Стабильное усилие зажима уменьшает плавание контакта и делает демпфирование предсказуемым. Результат: меньше высокочастотных вибраций, более стабильная динамика при переменных нагрузках.
- Антивибрационные патроны и оправки: специализированные решения с встроенным демпфером. Патроны и оправки с внутренним демпфером — эластомер, вязкая среда, пружинно-демпфирующая система — рассчитаны на гашение конкретных мод колебаний. Термозажимные патроны обеспечивают плотный контакт по всей длине хвостовика, что снижает локальные резонансы и улучшает динамическую стабильность.
Функция шестая: перехват заготовки между шпинделями
Перехват заготовки — это операция, при которой деталь, зажатая в главном шпинделе, захватывается контршпинделем для обработки с противоположной стороны без снятия со станка. Это ключевой функционал токарно-фрезерных станков с противошпинделем и основа для полной двухсторонней обработки за один установ.
При перехвате система работает как эстафета. Главный шпиндель удерживает деталь и обрабатывает одну сторону. Контршпиндель подъезжает, захватывает деталь, синхронизируется по оси C — угловое положение, — затем главный шпиндель отпускает. Деталь теперь зажата в контршпинделе, и обработка продолжается с другой стороны.
Критические параметры: соосность шпинделей — базовая геометрия станка; радиальное биение обоих патронов суммируется и напрямую влияет на овальность и разностенность; осевое позиционирование — вылет детали из контршпинделя должен быть точно таким же, как из главного; синхронизация по углу — если угловое положение не совпадает, на детали появятся следы от кулачков или риски.
Кулачковые патроны с мягкими кулачками, расточенными под конкретную деталь, дают минимальное биение и высокую повторяемость. Цанговые патроны оптимальны для прутковой обработки и мелких деталей. Гидравлические патроны обеспечивают стабильное усилие зажима и возможность контроля успешности захвата.
Перехват позволяет обработать деталь с обеих сторон за один цикл, без ручной переустановки. Это устраняет погрешность повторного базирования, сокращает вспомогательное время и открывает путь к безлюдному производству в серийных партиях.
Функция седьмая: автоматизация и сокращение вспомогательного времени
Вспомогательное время — это время, не связанное напрямую с резанием: установка и снятие заготовки, смена инструмента, замеры, подналадка, позиционирование, циклы зажима и разжима. В серийном производстве вспомогательное время часто составляет 30–50 процентов общего времени цикла, а в мелкосерийном — ещё больше. Задача патрона и оснастки — максимально автоматизировать эти действия и сократить вспомогательное время, сохранив или повысив точность.
Патрон в этом контексте — не просто зажать деталь, а элемент системы, который делает цикл воспроизводимым без оператора и сокращает время на каждую операцию.
Что именно делает патрон для сокращения вспомогательного времени? Автоматизирует зажим и разжим — вместо ручного ключа и контроля на глаз гидро- или пневмопривод, датчики усилия и положения. Обеспечивает повторяемость базирования — деталь каждый раз занимает одно и то же положение: меньше подналадок, меньше пробных проходов. Сокращает время позиционирования за счёт жёстких интерфейсов PSC, HSK, CAPTO, которые дают быструю и точную стыковку. Интегрируется с системой ЧПУ и MES — контроль состояния патрона позволяет планировать обслуживание и избегать простоев. Совместим с роботизацией — стабильные параметры захвата и повторяемость позволяют роботу или коботу надёжно брать и ставить детали.
Ключевые параметры, влияющие на вспомогательное время: время зажима и разжима (гидравлические и пневматические патроны сокращают его до 0,5–1,5 секунды против 5–15 секунд у ручных), повторяемость позиционирования, стабильность усилия зажима, совместимость с быстросменными системами, наличие датчиков.
Практический пример. Серийное точение втулок диаметром 50 мм, партия 1000 штук. Ручной патрон: время зажима 12 секунд, подналадка после 50–70 деталей. Гидравлический патрон с мягкими кулачками и датчиками усилия: время зажима 1,0 секунда, подналадка не требуется. Экономия вспомогательного времени — примерно 11 секунд на деталь, то есть около трёх часов на партию.
Функция восьмая: контроль и защита
Патрон в системе СПИД — это не только средство зажима, но и узел, который обеспечивает контроль параметров фиксации и защиту оборудования, инструмента и детали от аварийных ситуаций. Для автоматизации, роботизированных ячеек, оснастки с жёсткими интерфейсами и контроля качества это критически важно: без контроля усилия и наличия детали автоматизация становится источником брака и поломок.
Что именно делает патрон для контроля и защиты? Контролирует усилие зажима, чтобы деталь не проворачивалась при резании, но и не деформировалась от избыточного давления. Подтверждает факт захвата — наличие детали в патроне — и исключает обработку пустого цикла, когда инструмент бьёт по кулачкам или оправке. Защищает шпиндель и привод: при заклинивании или перекосе система должна распознать аномалию и остановить цикл до поломки. Предотвращает проскальзывание заготовки. Обеспечивает повторяемость и прослеживаемость — данные о зажиме можно сохранять в MES и QMS и использовать для анализа брака и планирования обслуживания.
- Физические и логические механизмы контроля. Контроль усилия зажима реализуется через датчики давления в гидро- и пневмопатронах либо тензодатчики в механизме патрона. Контроль наличия детали — через датчики положения кулачков, фотодатчики, датчики усилия, а также косвенные методы по току шпинделя. Контроль проскальзывания — по току и моменту шпинделя: если момент резко растёт без увеличения подачи, вероятен проворот заготовки. Защита от перегрузок — алгоритмы ЧПУ останавливают цикл при превышении порогов.
- Практическая схема для автоматизации. Подвод контршпинделя или захват детали. Включение зажима, контроль давления. Проверка порога: если усилие ниже нормы — стоп, сигнал «деталь не зажата». Проверка тока шпинделя при лёгком провороте: если момент слишком мал — возможно, деталь не в патроне. Только после подтверждения — старт резания. Эффект: исключаются пустые циклы и поломки инструмента.
Что важно запомнить
Патрон на токарном станке с ЧПУ — это не вспомогательная оснастка, а полноценный узел, определяющий точность, производительность и степень автоматизации обработки. Восемь рассмотренных функций взаимосвязаны. Недостаточное внимание к любой из них приводит к погрешностям формы, снижению стойкости инструмента, браку или аварийным остановкам.
При подборе патрона для конкретной задачи полезно отталкиваться от доминирующего требования. Если главное — универсальность и широкий диапазон диаметров, подойдёт стандартный кулачковый патрон. Если требуется максимальная точность и повторяемость — цанговый. Для тяжёлого точения и больших моментов — кулачковый с зубчатыми кулачками и гидроприводом. Для серийного производства без подналадки — кулачковый с мягкими кулачками или цанговый. Для тонкостенных деталей — мягкие кулачки с большой площадью контакта. Для вибронагруженных операций — антивибрационная оправка или гидропатрон. Для перехвата между шпинделями — цанговый или мягкие кулачки с гидроприводом. Для роботизированной ячейки и безлюдного цикла — гидравлический патрон с датчиками и жёстким интерфейсом. Для частой смены оснастки и многооперационной обработки — патроны с интерфейсами PSC, CAPTO или HSK.
Если вы выбираете фрезерный станок или обрабатывающий центр для участка, где предстоит серийная обработка деталей, — обратите внимание на совместимость оснастки с жёсткими интерфейсами. Это тот случай, когда продуманное решение на этапе подбора оборудования экономит часы наладки в дальнейшем.
Надеемся, что статья была полезной и поможет по-новому взглянуть на выбор оснастки для токарного участка. Возможно, замотивирует пересмотреть подход к подбору патронов там, где раньше казалось, что и так работает. В долгосрочной перспективе внимание к этим деталям может дать ощутимый эффект.